English
 русский
 Deutsch
 Türk
 中文简体
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Endüstri haberleri
Ev / Haberler / Endüstri haberleri / Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
YENİ Kategori
Bizimle iletişime geçin
Endüstriyel Standart L-Ring Kinetik Salmastra: Teknik Özellikler, Toleranslar ve Arıza Düzeltmeleri
Content
- 1 Endüstriyel Standart L-Ring Kinetik Salmastranın Gerçekte Yaptığı Şey
- 2 Conta Ömrünü Belirleyen Oluk Toleransları ve Yüzey Pürüzlülüğü
- 3 Endüstriyel Standart L-Halka Kinetik Salmastra için Doğru Malzemeyi Seçmek
- 4 Endüstriyel Standart L-Ring Kinetik Contalar Gazlı Amortisör ve Damper Servisinde Neden Başarısız?
- 5 Pratik Bir Şartname ve Doğrulama Kontrol Listesi
- 6 Sıkça Sorulan Sorular
- 6.1 L-halkası kinetik contası ile O-halkası arasındaki fark nedir?
- 6.2 Endüstriyel standartta bir L-halkası kinetik conta hem çubuklarda hem de pistonlarda kullanılabilir mi?
- 6.3 Kinetik L-halkalı conta için hangi karşı yüzey kaplamasını belirtmeliyim?
- 6.4 Başarısız bir contanın dışarı mı çıktığını yoksa sadece aşınmış mı olduğunu nasıl anlarım?
80.000 çevrimden sonra ön yükünü kaybeden bir gazlı yay genellikle yay sorunu olarak geri gönderilir. Çoğu yırtma işleminde çubuk hala düzdür, nitrojen yükü hala tolerans dahilindedir ve arıza altı milimetrelik bir oyukta bulunur: endüstriyel standarttaki L-halkası kinetik conta sertleşmiş, dudağının üzerine düz bir şekilde aşınmış veya boşluğa doğru çekilmiştir.
Kinetik L-halkalı contalar, gazlı amortisörlerin, damperlerin ve hafif hidrolik aktüatörlerin çubuk veya piston oluğuna oturan küçük, asimetrik dudaklı contalardır. Çevrelerindeki montajın çok küçük bir kısmına mal olurlar, bu yüzden en son belirtilirler, önceden çizilmiş olan oyukla eşleştirilirler ve oda sıcaklığında kısa bir tezgah testinde doğrulanırlar.
Bu kılavuz, endüstriyel standarttaki bir L-halkası kinetik contanın gerçekte ne yapması gerektiğini, hangi sayıların hizmet ömrünü kontrol ettiğini, malzeme seçiminin sıcaklık tavanını nasıl değiştirdiğini ve gerçek damper görevine dayanabilmesi için bir tanesinin nasıl belirlenip doğrulanacağını kapsar.
Endüstriyel Standart L-Ring Kinetik Salmastranın Gerçekte Yaptığı Şey
Endüstriyel standartta bir L halkalı kinetik conta, sistem basıncının karşı yüzeye karşı dudağına enerji vermesini sağlayarak hareketli bir çubuğu veya pistonu sızdırmaz hale getiren, L şeklinde kauçuk kesitli tek etkili dudaklı bir contadır.
Bütün mesele bu şekil kararıdır. Düz bir O-halka yalnızca sıkıştırmaya dayanır, bu nedenle birkaç bara kadar kabul edilebilir bir şekilde sızdırmazlık sağlar ve ardından basınç altında yuvarlanmaya başlar. L halkası, basınçla enerjilenen bir bacak ekler: basınç ne kadar sert olursa, dudak şafta o kadar sıkı baskı yapar.
Endüstriyel standarttaki L halkalı kinetik conta iki işlevi tek bir kalıplanmış parçada birleştirir: L'nin kısa ayağının mahfaza içinde sıkıştırılmış halde bulunduğu oluk topuğunda statik bir conta ve ince, esnek bir bacağın hareketli yüzey üzerinde hareket ettiği ve tek başına sıkmak yerine sistem basıncıyla yüklendiği dudakta dinamik bir conta.
Üç görevin aynı anda yerine getirilmesi gerekir ve birinde güçlü olan bir mühür genellikle diğerinde zayıftır:
- Topukta statik sızdırmazlık. Kısa bacak, oluklu zemin ile yan duvar arasında sıkıştırılarak dış çaptan sızıntının engellenmesi sağlanır.
- Dudakta dinamik sızdırmazlık. Uzun bacak çubuğa hafif bir ön yüklemeyle temas eder, ardından hat basıncı arttıkça daha da esner.
- Boşlukta ekstrüzyon direnci. Topuk dudağı destekler, böylece kauçuğun çubuk ile mahfaza arasındaki boşluk dışında gidecek bir yeri olur.
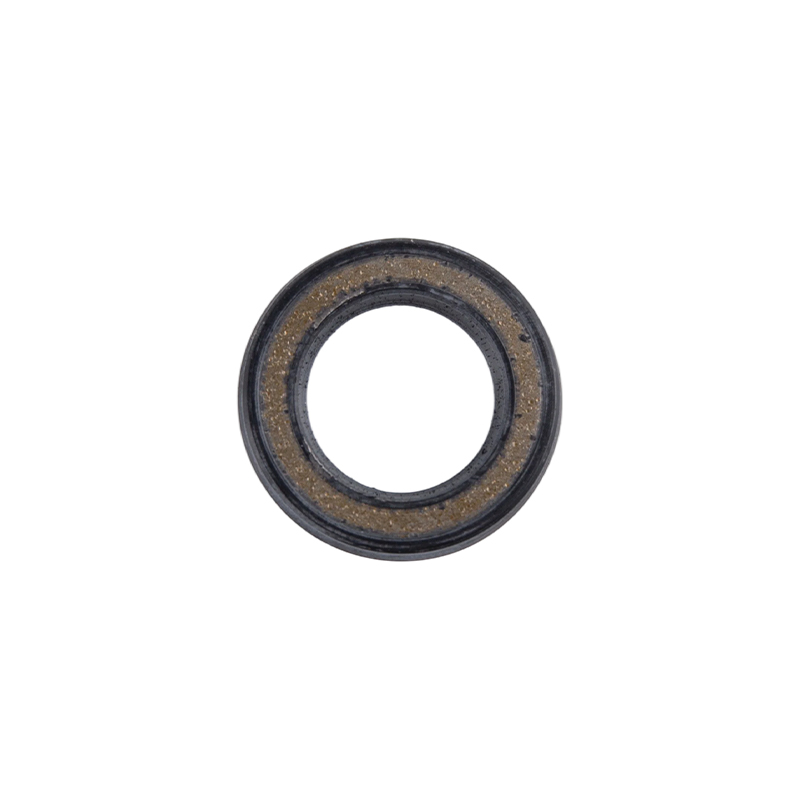
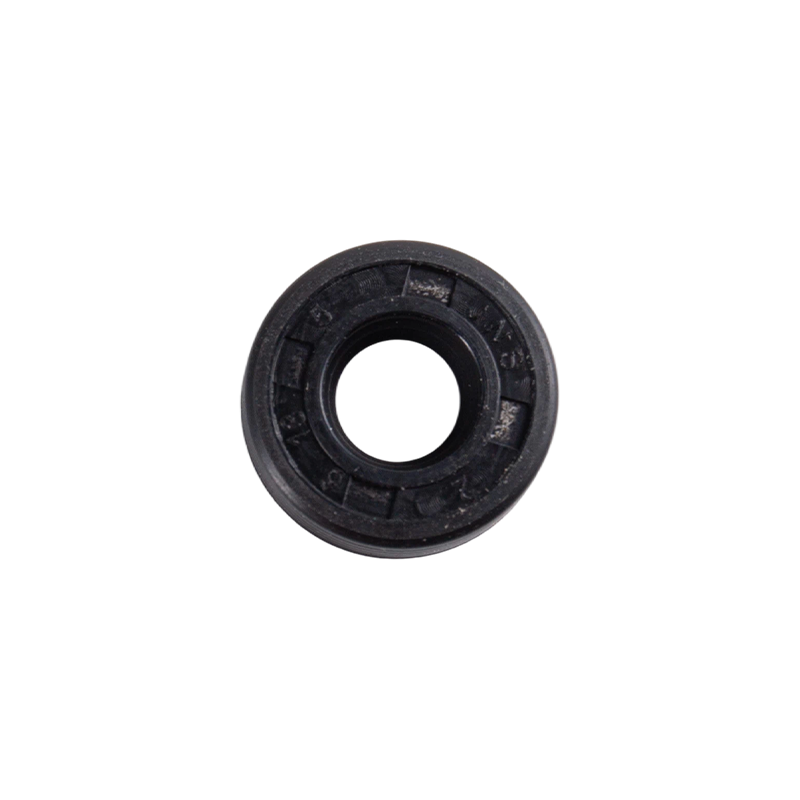 Endüstriyel Standart L-Ring Kinetik Conta A-2-002 16x8 çubuk düzenekleri için L şeklinde NBR kinetik conta, 60–700 N; Yiv hassasiyetinin ve dudak stabilitesinin belirleyici olduğu endüstriyel otomasyona uygundur. Ürünü Görüntüle →
Her üç işi de aynı geometrinin yapması gerektiğinden, L-halkası, muhafaza hatasını O-halkasından çok daha az affeder. Nominal değerden 0,1 mm sapan bir oluk, kauçuk bileşiğinde herhangi bir değişiklik olmadan 500.000 döngülü bir contayı 80.000 döngülü bir contaya dönüştürebilir.
Conta Ömrünü Belirleyen Oluk Toleransları ve Yüzey Pürüzlülüğü
Endüstriyel standartta bir L halkası kinetik contasının ne kadar süre dayanacağını dört rakam belirler: dinamik yüzey kalitesi, ekstrüzyon aralığı genişliği, oluk genişliği toleransı ve karşı yüzey sertliği.
Sızdırmazlık bileşikleri, gazlı yay servisinde yaşlanmadan dolayı nadiren arızalanır. Başarısız olurlar çünkü etraflarındaki metal bir sızıntı yolu oluşturur. Biraz fazla geniş kesilmiş bir oluk, L halkasının alternatif basınç altında sallanmasına izin verir ve Ra 0,8 mikronla kaplanmış bir çubuk, her vuruşta dudak üzerinde bir törpü gibi hareket eder. Yüzey kalitesi, kontrol edilmesi en ucuz değişkendir ve çoğunlukla genel işleme notuna bırakılan değişkendir.
| Parametre | Tipik hedef | Sürüklendiğinde ne olur? |
| Dinamik yüzey kalitesi, Ra | 0,1 - 0,4 mikron | Kaba yüzey yağlayıcı filmi keser; Dudak aşınması hızlanır ve düşük basınçlı ağlama ortaya çıkar |
| Radyal ekstrüzyon boşluğu | 10 - 16 MPa'da 0,15 - 0,25 mm | Daha geniş boşluklar dudağın soğuk akmasına ve kemirmesine izin verir; Daha dar boşluklar sürtünmeyi, ısıyı ve yapışmayı artırır |
| Oluk genişliği | Nominal karşı 0,05 / 0 mm | Çok geniş ve conta sallanıp yuvarlanıyor; çok dar ve dudak basınç gelmeden önce önceden yüklenmiştir |
| Oluklu zemin kaplaması, Ra | 0,8 mikron veya daha ince | Pürüzlü zeminler statik sızdırmazlık yüzeyini keser ve basınç altında bir yol açar |
| Karşı yüzey sertliği | 45 - 60 HRC, krom veya nitrürlenmiş | Yumuşak şaftlar birkaç bin döngüde dudağı yırtan ezik ve çizikleri toplar |
| Giriş pahı | 15 - 20 derece, R 0,2 - 0,4 mm | Keskin giriş kenarları montaj sırasında lastiği tıraş eder ve ilk günkü sızıntılara neden olur |
0,15 - 0,25 mm 16 MPa'da ekstrüzyon boşluğu
Ra 0,1 - 0,4 Mikron dinamik kaplama
70 - 90 Sahil A Tipik L halkası sertliği
Yeni bir muhafaza tasarlamak yerine mevcut bir muhafazayı yeniden inşa ediyorsanız, bir conta seçmeden önce oluğu ölçün. Piston çubuğu ve silindir geometrisini kapsayan adım adım tolerans kılavuzu için buna bakın Piston çubuğu uygulamaları için L-halkası conta mühendisliği kılavuzu .
Endüstriyel Standart L-Halka Kinetik Salmastra için Doğru Malzemeyi Seçmek
Malzeme seçimi, endüstriyel standartta bir L-halkası kinetik salmastranın sıcaklık tavanını ve kimyasal kapsamını belirler; oluk geometrisi yalnızca malzemenin monte edildikten sonra ne kadar iyi performans göstereceğini belirler.
Aşağıdaki tablo hemen hemen tüm gazlı yay ve damper işlerini kapsayan dört bileşiğin sürekli servis sınırlarını göstermektedir. Üstteki sayıyı hedef olarak değil, sert tavan olarak değerlendirin ve conta sürekli yük gördüğünde 20 C azaltın.
L halkası bileşiğine göre sürekli servis sıcaklığı aralığı
FKM -20 ila 200 C
HNBR -40 ila 150 C
NBR -30 ila 100 C
PU -30 ila 90 C
Çubuk uzunluğu, düşük ve yüksek sürekli limitler arasındaki kullanılabilir aralıkla orantılıdır. Üst sınırın üzerindeki kısa gezilerde hayatta kalınabilir; sürekli operasyon yok.
- NBR (nitril bütadien kauçuk). Basınçlı hava ve madeni yağlı damperler için varsayılandır. Mükemmel değer, ancak sıkıştırma seti hızla 80 C'nin üzerine çıkar ve ozona maruz kaldığında sertleşir.
- HNBR (hidrojenlenmiş nitril). Sıcak damper servisi için pratik yükseltme. Çekme mukavemetini ve sızdırmazlık kuvvetini 120 - 150 C'de tutar ve ozona ve ekşi gaza NBR'den çok daha iyi direnç gösterir.
- FKM (florokarbon, aynı zamanda FPM olarak da yazılır). Yüksek sıcaklık ve agresif ortam seçeneği. Daha yüksek maliyet ve daha zayıf düşük sıcaklık esnekliği, dolayısıyla -20 C'nin altındaki soğuk çalıştırma uygulamaları için kötü bir seçimdir.
- PU (poliüretan). Grubun en iyi aşınma direncine sahip, kirli çubuk ortamlarına uygun olan, ancak sıcak su ve buharda hidrolize olan ve yaklaşık 90 C'nin üzerinde kullanılmaması gereken bir üründür.
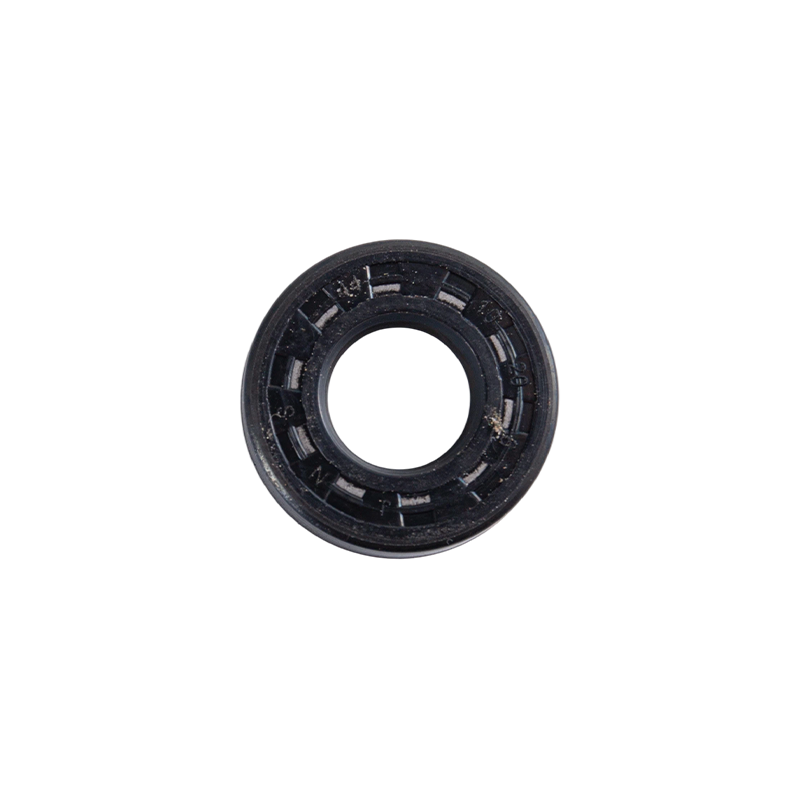
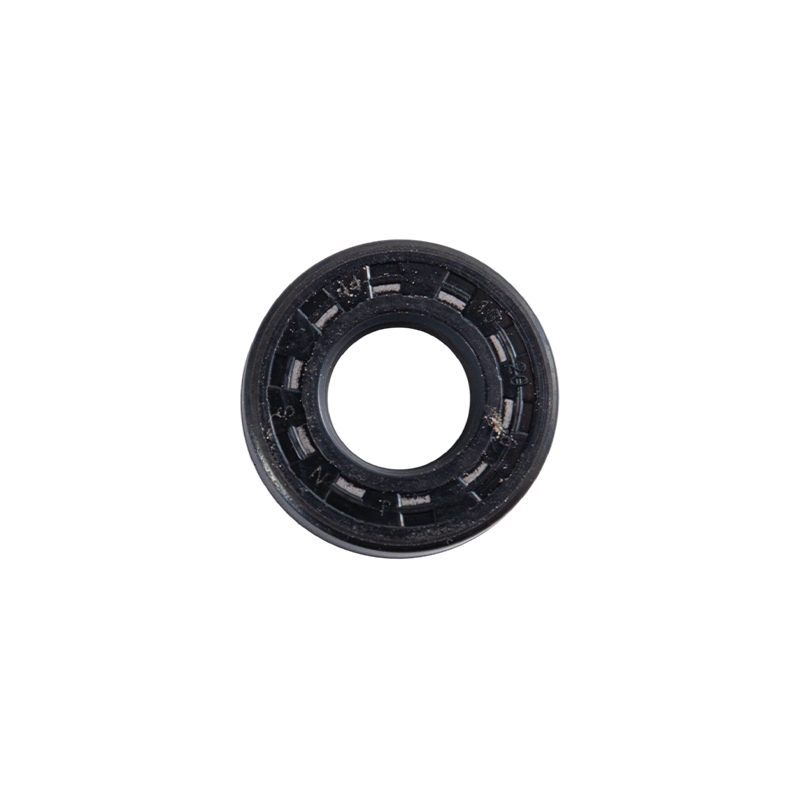 Orta Hizmet Dengeli L Tipi Yağ Keçesi A-2-003 ISO 20x10 oluklar ve 50–1300 N hidrolik ters çevirmeler için L şekilli NBR conta; Stabil radyal ön yüklemenin ve yağ uyumluluğunun önemli olduğu durumlarda kullanışlıdır. Ürünü Görüntüle →
Endüstriyel Standart L-Ring Kinetik Contalar Gazlı Amortisör ve Damper Servisinde Neden Başarısız?
Endüstriyel standart L halkalı kinetik salmastranın çoğu saha arızası kimyasal olmaktan çok mekaniktir: sızıntıların büyük çoğunluğundan ekstrüzyon, dudak sertleşmesi, kurulum hasarı ve yağlayıcı eksikliği sorumludur.
Her arıza modu dudakta farklı bir imza bırakır ve bu imzayı okumak, mührü üçüncü kez değiştirmek yerine temel nedeni düzeltmenin en hızlı yoludur.
- Boşluğa ekstrüzyon. 16 MPa ve 60 C sıcaklıkta, 70 Shore A NBR dudağı, yaklaşık 0,2 mm'den daha geniş herhangi bir açıklığa soğuk akacaktır. İmza, kauçuğun kesildiği yerde keskin bir adım bulunan, basınç tarafında düzleştirilmiş, tüylü bir dudak kenarıdır.
- Dudak sertleştirme ve sıkıştırma seti. Damper görev çevrimleri sıcak çalışır. 100°C civarında tutulan nitril, birkaç bin saatte sızdırmazlık kuvvetinin önemli bir kısmını kaybeder ve dudak, çubuğu takip etmeyi bırakır. İmza, parlak, çatlak bir dudak ve ancak ünite ısındıktan sonra ortaya çıkan bir sızıntıdır.
- Kurulum hasarı. Keskin bir oyuk kenarı, çapaklı bir port veya kuru bir içinden geçme, dudaktan bir şerit tıraş edebilir. İmza, temiz bir çapraz kesim ve ilk birkaç yüz döngüde bir sızıntıdır.
- Yağlayıcı açlığı. Gazlı yaylar genellikle çok az yağla monte edilir. Film olmadan dudak çıplak metale doğru ilerler ve pürüzlü yüzey çifti aşındırıcı bir aşınma çiftine dönüştürür. İmza, tüm temas bandı boyunca düzgün bir cilalamadır.
Hafif sönümleyici düzeneklerinde yinelenen bir model: Conta, 1 Hz'de 20 C'de yapılan bir tezgah testinde onaylanır ve ardından 0,28 mm ekstrüzyon aralığıyla 85 C'de rölantide çalışan bir üniteye gönderilir. Her iki sayı da L halkası penceresinin dışındadır ve arıza yaklaşık 60.000 ila 90.000 döngüde sıcak bir sızıntı olarak görünür. Boşluğu daraltmak ve NBR'den HNBR'ye geçmek genellikle mahfaza çizimini değiştirmeden sorunu çözer.
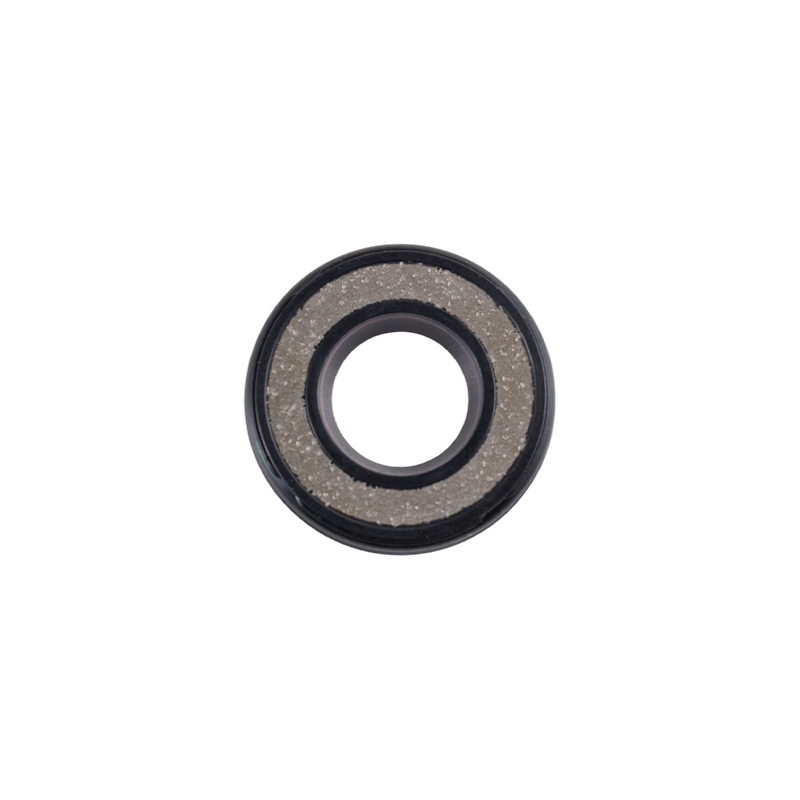
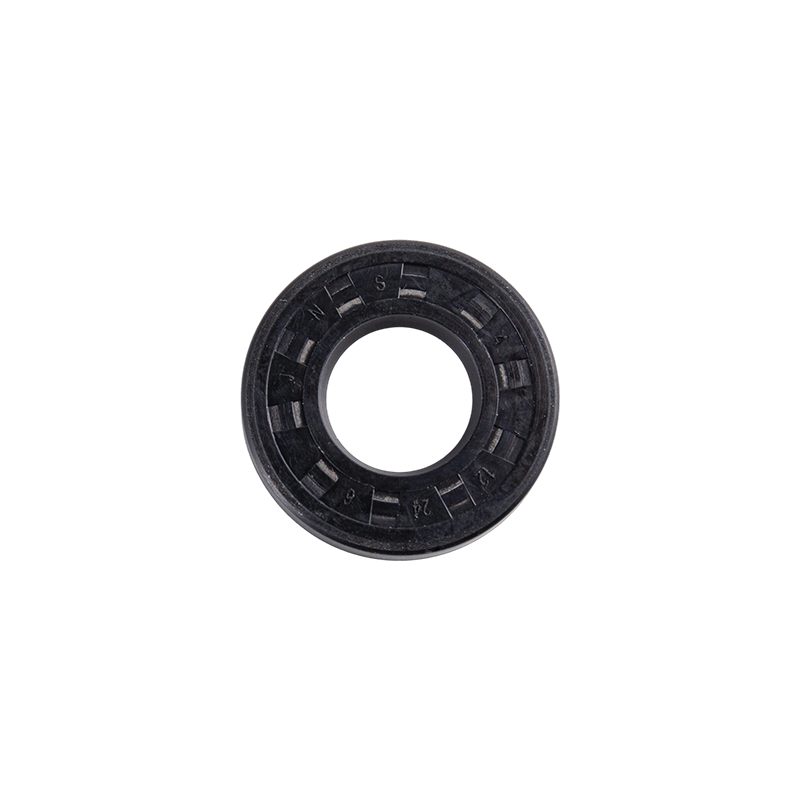 Yüksek Basınçla Güçlendirilmiş L Tipi Conta A-2-004 24x10 çubuk düzenekleri ve 600–1800 N için ağır hizmet tipi NBR L serisi conta; ekstrüzyon önleyici profil ve kalınlaştırılmış dudaklar, yüksek itme kuvvetiyle kaldırma veya preslemeye uygundur. Ürünü Görüntüle →
Pratik Bir Şartname ve Doğrulama Kontrol Listesi
Olukla değil, görev döngüsüyle başlayın. Bu sırayla çalışmak, kinetik conta spesifikasyonundaki en pahalı hatayı önler: uygulamaya uygun değil, muhafazaya uygun bir contanın seçilmesi.
Bunu belirtin
- Gerçek görev döngüsünü belirtin: basınç aralığı, strok, dakika başına döngü ve ortam sıcaklığı değil, contadaki sıcaklık
- Bileşiği maksimum sürekli kapatma sıcaklığından seçin ve 20 C'lik bir marj bırakın
- İkinci bir kaynağın mümkün kalması için oluğu yayınlanmış bir muhafaza standardına göre boyutlandırın
- Çizimde Ra 0,1 - 0,4 mikronda karşı yüzey kaplamasını ve 45 - 60 HRC sertliğini belirtin
- Montaj sırasında her giriş kenarına pah açın ve contayı sistem yağlayıcıyla ıslatın
Bundan kaçının
- Contanın yalnızca eski bir parçadan alınan kanal boyutlarından seçilmesi
- 85 - 90 C'de rölantide çalışan bir damperin içine 100 C nitril bileşiğinin konulması
- Aşınmaya karşı dayanıklılık için ince dekoratif krom katmana güveniliyor
- Bir tasarımın 20 C tezgah testinden onaylanması ve sıcak uygulamaya gönderilmesi
- Sıcak çevrim dayanıklılık raporu ve boyut raporu olmadan tedarikçiyi kabul etmek
Doğrulama çoğu projenin zaman kaybettiği yerdir. Üretimin piyasaya sürülmesinden önce üç şey isteyin: kanal genişliği ve radyal yükseklik hakkında boyutsal bir rapor, beklenen conta sıcaklığında bir sıkıştırma ayarı rakamı ve gerçek görev döngüsünde sıcak dayanıklılık çalışması. Üretimi tasarım, test etme ve teknik danışmanlıkla birleştiren tedarikçiler: Ningguo Jnsseals Sızdırmazlık Technology Co., Ltd. (JNS) , genellikle bu doğrulamayı numuneden sonra değil, numunenin yanında çalıştırabilir.
Sıkça Sorulan Sorular
L-halkası kinetik contası ile O-halkası arasındaki fark nedir?
Bir L halkası basınçla çalıştırılır; bu, sistem basıncının aktif olarak dudağı mile doğru ittiği anlamına gelir, böylece aynı sertlikteki yalnızca sıkılabilen bir O-halkasından çok daha yüksek basınçlara dayanır. Bir O-halkası daha basit, daha ucuzdur ve statik sızdırmazlık veya düşük basınçlı dinamik görev için daha uygundur.
Endüstriyel standartta bir L-halkası kinetik conta hem çubuklarda hem de pistonlarda kullanılabilir mi?
Evet, ancak yönlendirmenin uygulamayla eşleşmesi gerekir. Bir rot keçesi iç çaptan dışarıya doğru enerji verirken, bir piston contası dış çaptan içeriye doğru enerji verir. Çubuk versiyonunun piston oluğuna takılması basınç yönünü tersine çevirir ve dudağı kısa sürede tahrip eder.
Kinetik L-halkalı conta için hangi karşı yüzey kaplamasını belirtmeliyim?
Dinamik yüzeyde Ra 0,1 - 0,4 mikron, sertliği 45 ila 60 HRC arasında belirtin. Ra 0,8 mikrondan daha kalın yüzeyler yağlayıcı filmi keser ve conta ömrünü kısaltır; Ra 0,05 mikronun altındaki son derece ince yüzeyler ise yağ taşıyan mikro ceplerin ağzını aç bırakabilir.
Başarısız bir contanın dışarı mı çıktığını yoksa sadece aşınmış mı olduğunu nasıl anlarım?
Basınç tarafındaki kenara bakın. Ekstrüzyon, keskin bir kayma adımıyla tüylü, düzleştirilmiş bir dudak ve boşluğa itilen malzeme üretir. Normal aşınma, adımsız, düzgün ve düzgün bir temas bandı üretir. Ekstrüzyon boşluk açıklığına ve basınca işaret eder; yüzey kalitesine, sıcaklığa ve yağlamaya bağlı aşınma noktaları.
ÖNCEKİ:Hiçbir
SONRAKI:Endüstriyel Dengeli Sönümleme Contası: Özellikler, Malzemeler ve Seçim Kılavuzu
SONRAKI:Endüstriyel Dengeli Sönümleme Contası: Özellikler, Malzemeler ve Seçim Kılavuzu


Daha fazlasını bilmek istiyorum
hakkımızda?
hakkımızda?
Gazlı yaylar ve damperler için hassas sızdırmazlık. Dayanıklı, aşınmaya dayanıklı ve zorlu uygulamalarda uzun ömürlü performans için üretilmiştir.
Ürün Kategorileri
Hızlı Bağlantılar
Bize Ulaşın
-
E-posta: jns@jnsseals.cn

-
Yönetici Gong: +86-18563770820

-
Müdür Wang: +8615357558902
-
Hayır. 5, Meilin Bulvarı, Meilin Sanayi Geliştirme Bölgesi, Ningguo Şehri, Anhui Eyaleti, Çin